 عربى
 English
 русский
 Español
 Deutsch

ما أهمية تجانس التسخين في ماكينة شل الأساسية؟
أخبار الصناعة-يمكن أن يتصرف مركزان من نفس الدفعة بشكل مختلف تمامًا. واحد يخرج نظيفا وقويا. والآخر له زاوية ناعمة أو جدار رقيق وهش. في كثير من الأحيان السبب ليس الرمل أو الراتنج. هذه هي الطريقة التي تم بها تسخين الأدوات بشكل متساوٍ.
ماذا يحدث داخل الأدوات أثناء اللقطة
A آلة شل الأساسية يطلق الرمل المطلي بالراتنج في صندوق أساسي ساخن. يعمل الدفء على تليين الراتينج، ويربط الراتينج الحبوب، وتنمو القشرة الصلبة على سطح الأدوات الساخن. عندما تصبح القشرة سميكة بدرجة كافية، يتم تحرير اللب وإرساله إلى خط الصب.
من الرمال السائبة إلى القشرة الصلبة
الدفء هو الدافع للعملية برمتها. وبدون ما يكفي منه، يبقى الرمل المطلي فضفاضًا وضعيفًا. مع الكثير، فإن الراتنج يعالج بشكل مفرط ويصبح هشًا. الهدف هو تحقيق حالة ثابتة وقابلة للتكرار عبر سطح التجويف بأكمله، وليس في مكان واحد فقط.
لماذا يمكن لقراءة العرض أن تكون مضللة؟
قد تظهر وحدة التحكم رقمًا هادئًا ومستقرًا. يصف هذا الرقم فقط المكان الذي يوجد فيه مستشعر واحد. قد تكون المناطق الأخرى من الأدوات أكثر دفئًا أو برودة مما توحي به القراءة.
فكر في مقلاة ذات مركز ساخن وحواف باردة. ينتهي الأمر بفطيرة واحدة محترقة من المنتصف ونيئة عند الحافة. يعمل الصندوق الأساسي بطريقة مماثلة. تعالج كل منطقة بوتيرتها الخاصة عندما يكون الدفء غير متساوٍ.
علامات التحذير على أرضية المحل
نادرا ما يعلن الخلل الحراري عن نفسه. يبدو الأمر كشكاوى تتعلق بالجودة تبدو غير ذات صلة للوهلة الأولى.
جدران رقيقة وبقع ناعمة
يعتمد نمو الصدفة على مقدار الدفء الذي تتلقاه الرمال والمدة التي تتلقاها. المناطق الأكثر دفئًا تبني جدرانًا أكثر سمكًا، والمناطق الباردة تبني جدرانًا أرق. قد يصمد اللب النهائي في منطقة ما وينكسر في منطقة أخرى.
حواف هشة
المناطق التي تكون دافئة للغاية يمكن أن تؤدي إلى الإفراط في علاج الراتنج. يصبح السطح صلبًا ولكنه هشًا، وقد تتشقق الزوايا أثناء التعامل أو الإعداد.
الأسطح الخشنة والشوائب الرملية
يمكن أن تشعر المناطق غير المعالجة بالتفتت. أثناء الصب، قد يتآكل هذا السطح ويحمل الرمل إلى المعدن. يُظهر الصب بعد ذلك عروقًا أو بقعًا خشنة أو شوائب تحتاج إلى طحن إضافي.
تغييرات الشكل الصغيرة
تعالج المناطق المختلفة وتتقلص بمعدلات مختلفة قليلاً. يمكن للنواة التي بها فجوات في درجات الحرارة الداخلية أن تخرج بانحرافات طفيفة في الشكل. بالنسبة للأجزاء ذات الجدران الرفيعة أو التي يتم التحكم فيها بإحكام، مثل رؤوس الأسطوانات أو أجسام الصمامات، فحتى التحولات الصغيرة مهمة.
مرجع سريع
| أعراض | السبب الحراري المحتمل | تأثير على الصب |
|---|---|---|
| مناطق القشرة الرقيقة أو الناعمة | منطقة باردة في الأدوات | الكسر الأساسي، اختراق المعادن |
| حواف هشة أو متكسرة | منطقة دافئة، راتينج معالج بشكل مفرط | معالجة التلف، والحبوب السائبة في القالب |
| سطح أساسي خشن | طبقة راتنجية غير معالجة | تآكل الرمال، والعيوب السطحية |
| عدم تناسق الشكل | انكماش غير متساو أثناء العلاج | اختلاف سمك الجدار |
| الاختلافات من دفعة إلى دفعة | توزيع درجات الحرارة غير المستقرة | مزيد من التفتيش وإعادة العمل |
معظم هذه المشاكل تشترك في جذر واحد. أجزاء من الأدوات ليست في نفس الحالة في نفس اللحظة. غالبًا ما يكون إصلاح هذا الجذر أرخص من مطاردة كل عرض على حدة.
من أين يأتي الدفء غير المتكافئ
معرفة المصدر تجعل الوقاية أسهل. تعمل عدة عوامل معًا، وتميل إلى التراكم بمرور الوقت.
تخطيط سخان
إن موضع عناصر التسخين والتباعد بينها داخل لوحة الأدوات يشكل النتيجة. الفجوات الواسعة تخلق نطاقات رائعة. العناصر المكتظة بشكل وثيق جدًا تخلق نقاطًا ساخنة. يتبع التصميم المدروس شكل التجويف، وليس فقط الخطوط العريضة للوحة.
الأدوات الشامل والهندسة
تخزن المقاطع السميكة المزيد من الطاقة وتستجيب ببطء. تتفاعل المقاطع الرقيقة بسرعة. جيوب وأضلاع عميقة تغير المسار الذي ينتقل به الدفء. عندما يكون للصندوق شكل هندسي معقد، نادرًا ما يناسب نمط التسخين الواحد كل المناطق.
الخسارة على الحدود
توفر حواف لوحة الأدوات الطاقة للهواء المحيط ولإطار الماكينة. بدون العزل، تصبح الحدود أكثر برودة من المنتصف. تعمل الألواح العازلة بين الأدوات والهيكل على تقليل هذا التسرب.
ارتداء والتراكم
تفقد السخانات إنتاجها ببطء مع تقدم العمر. يمكن لعنصر واحد ضعيف أن ينشئ فرقة رائعة لا يلاحظها أحد لأسابيع. يمكن أيضًا أن تعمل بقايا الراتنج أو القشور الموجودة على وجه الأدوات كبطانية رقيقة وتمنع تدفق الدفء إلى الرمال.
وضع الاستشعار
تقوم المزدوجة الحرارية بالإبلاغ فقط عما هو قريب منها. إذا كان يجلس في مكان غير تمثيلي، فإن وحدة التحكم تعمل من معلومات جزئية. قد تبدو الآلة ثابتة بينما تنجرف المناطق الأخرى.
ما الذي تجلبه درجة الحرارة الثابتة للإنتاج
السلوك الحراري الجيد ليس مجرد مسألة جودة. كما أنه يؤثر على التكلفة والجدولة وعبء العمل اليومي للطاقم.
- عدد أقل من النوى المرفوضة. عندما يتم معالجة كل جزء من التجويف تدريجيًا، يفشل عدد أقل من القطع في الفحص. الرمل المكسور والراتنج ووقت الآلة كلها تضيف إلى بعضها البعض.
- دورات أكثر قابلية للتنبؤ. يمكن للمشغلين تحديد وقت المعالجة بثقة بدلاً من إضافة ثوانٍ إضافية لتغطية زاوية باردة.
- طاقة ضائعة أقل. يؤدي ارتفاع درجة حرارة منطقة واحدة للتعويض عن منطقة أخرى إلى حرق الراتنج والطاقة. يتيح الدفء المتوازن للنظام العمل بمستوى معقول.
- عمر أطول للأدوات. تؤدي الفجوات الكبيرة في درجات الحرارة داخل الأداة إلى حدوث ضغط. مع مرور الوقت، يمكن أن يؤدي هذا الضغط إلى تزييفها أو تشققاتها.
- عمل أكثر سلاسة في اتجاه المصب. تستفيد جميع عمليات الصب والتنظيف والتصنيع الآلي من النوى الموثوقة. إن العيوب المرتبطة بالرمل الأقل تعني أعمال إصلاح أقل وشكاوى أقل من العملاء.
العادات العملية التي تحافظ على توازن الأدوات
التقدم لا يتطلب استبدال كامل للمعدات. تأتي العديد من المكاسب من الفحوصات الروتينية والتعديلات الصغيرة.
مسح سطح الأدوات
يمكن لمقياس الحرارة بالأشعة تحت الحمراء أو الكاميرا الحرارية الكشف عن المناطق الباردة والدافئة. خذ القراءات عندما يكون الصندوق في حالة صالحة للعمل وسجل النموذج. كرر عملية التحقق وفقًا لجدول زمني حتى تظهر التغييرات مبكرًا.
حافظ على روتين صيانة بسيط
- فحص السخانات والأسلاك بحثًا عن علامات التآكل.
- قم بتنظيف بقايا الراتنج من وجه الأدوات ومناطق التهوية.
- تأكد من تثبيت المستشعرات بشكل ثابت وقراءتها بشكل صحيح.
- استبدل العزل الذي أصبح تالفًا أو مضغوطًا.
مراجعة مواقف الاستشعار
ضع المستشعرات حيث تعكس سطح العمل، وليس فقط جسم اللوحة. وفي الأدوات الأكبر حجمًا، تعطي أكثر من نقطة قياس صورة أوضح. السيطرة على المناطق، حيث تتم إدارة المناطق المنفصلة من تلقاء نفسها، تستحق النظر في الصناديق المعقدة.
إتاحة الوقت للإحماء
الصندوق الذي لم ينقع بالكامل يحمل تدرجات داخلية. بعد بداية باردة أو توقف طويل، امنح الأدوات وقتًا كافيًا حتى تستقر. غالبًا ما تكون النوى التي يتم إطلاقها مباشرة بعد التوقف المؤقت هي التي تواجه مشكلة.
تطابق الدفء مع الشكل الأساسي
قد تحتاج النوى ذات المقاطع السميكة والرفيعة إلى معالجة مختلفة في مناطق مختلفة. ارفع هذا الأمر إلى مصمم الأدوات مبكرًا. إن ضبط تخطيط السخان على الورق يكلف أقل بكثير من تصحيحه بعد إنشاء الأداة.
تدريب المشغلين
الأشخاص الذين يفهمون العلاقة بين الدفء والجودة الأساسية يلاحظون تغييرات صغيرة عاجلاً. إن ملخصًا قصيرًا حول ما يجب مراقبته، مثل تغيرات اللون في الصدفة أو الرائحة غير العادية، يساعد في التقاط الانجراف قبل أن يتحول إلى خردة.
أسئلة يطرحها المشترون قبل اختيار المعدات
كيف يمكنني معرفة ما إذا كان جهازي يعاني من مشكلة التوحيد؟
ابحث عن الأنماط. إذا استمرت العيوب في الظهور في نفس الموقع في القلب، فمن المحتمل أن يكون السبب حراريًا. ومن ثم يمكن لخريطة درجة حرارة السطح تأكيد ذلك.
هل يقوم الجهاز الأحدث بحل المشكلة تلقائيًا؟
ليس في حد ذاته. يلعب التصميم والأدوات والصيانة دورًا. يمكن للوحدة الجديدة المقترنة بتصميم أداة رديء أن تنتج نوى غير متساوية، في حين يمكن للوحدة القديمة التي تمت صيانتها جيدًا أن تعمل بثبات.
ماذا يجب أن أطلب من المورد؟
- كيف يتم ترتيب مناطق التدفئة والتحكم فيها؟
- كيف يتم التعامل مع العزل بين الأدوات والإطار؟
- أين يتم وضع أجهزة الاستشعار، وهل يمكن تعديل التخطيط؟
- ما هي إمكانية الوصول إلى الصيانة المتاحة للسخانات والأسلاك؟
- هل يمكن ترتيب عمليات التشغيل التجريبية باستخدام تصميماتي الأساسية؟
تحرك هذه الأسئلة المحادثة نحو سلوك العمل الحقيقي بدلاً من الأوصاف المنشورة. عندما تقوم بمراجعة جهاز Shell Core، اطلب توضيحًا بشكل أساسي مشابه لشكلك.
حتى الدفء هو عادة يومية، وليس مكانًا
يشكل تجانس التسخين تقريبًا كل سمات الجودة في قلب القشرة: سمك الجدار، والقوة، وحالة السطح، ودقة الأبعاد. عندما تسخن الأدوات بالتساوي، يعالج الراتنج تدريجيًا ويتصرف القلب كما هو متوقع بمجرد دخول المعدن إلى القالب. عندما لا يحدث ذلك، تظهر المشكلة على شكل خردة وإعادة صياغة ومخرجات غير مستقرة.
العمل روتيني في الغالب. قم بمسح السطح ضوئيًا، وحافظ على نظافة وجه الأدوات، وضع المستشعرات بعناية، واسمح بالإحماء المناسب بعد كل توقف طويل. أحضر رسمًا أساسيًا حقيقيًا إلى محادثتك القادمة مع أحد موردي المعدات واسأل كيف سينتقل الدفء عبر هذا الشكل المحدد. تكشف هذه الخطوة الواحدة عن الأداء اليومي أكثر مما يمكن أن يكشفه أي وصف عام.
علاج درجة الحرارة المتوازنة كجزء من التحكم في العملية العادية. إن الاستثمار المتواضع في القياس والصيانة يؤدي إلى تحقيق نتائج إيجابية من خلال إنتاج أكثر ثباتًا وتحولات أكثر هدوءًا.
المنتجات ذات الصلة
-
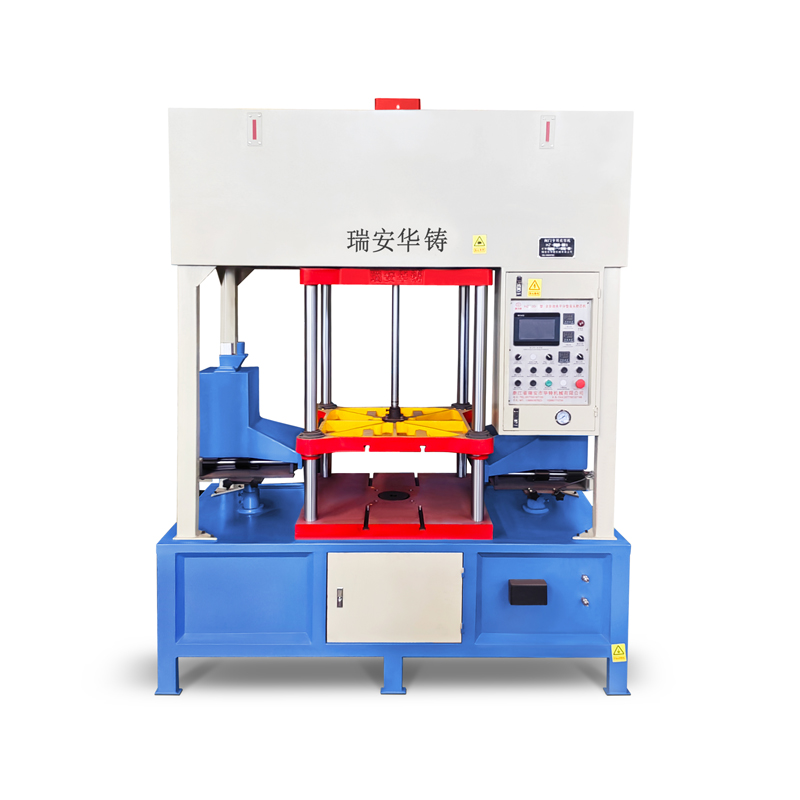
تم تصميم آلة الرماية النواة الأوتوماتيكي بالكامل مع سحب النواة لتبسيط عملية الإنتاج، وضمان نتائج مت...
انظر التفاصيل -
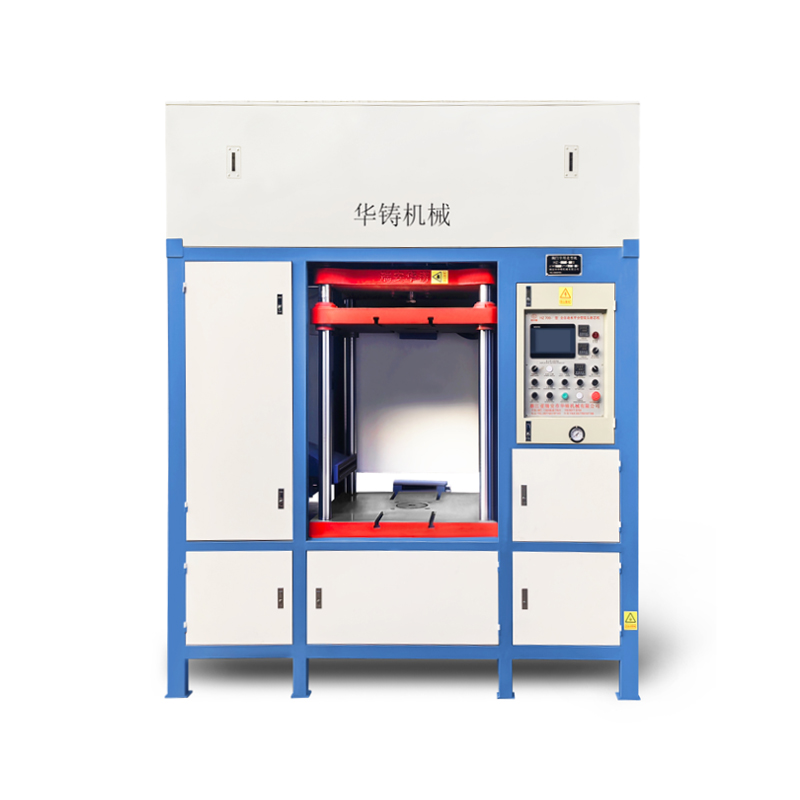
تعد آلة الرماية النواة الأوتوماتيكية بالكامل والصديقة للبيئة حلاً متقدمًا للغاية وواعيًا بالبيئة مص...
انظر التفاصيل -
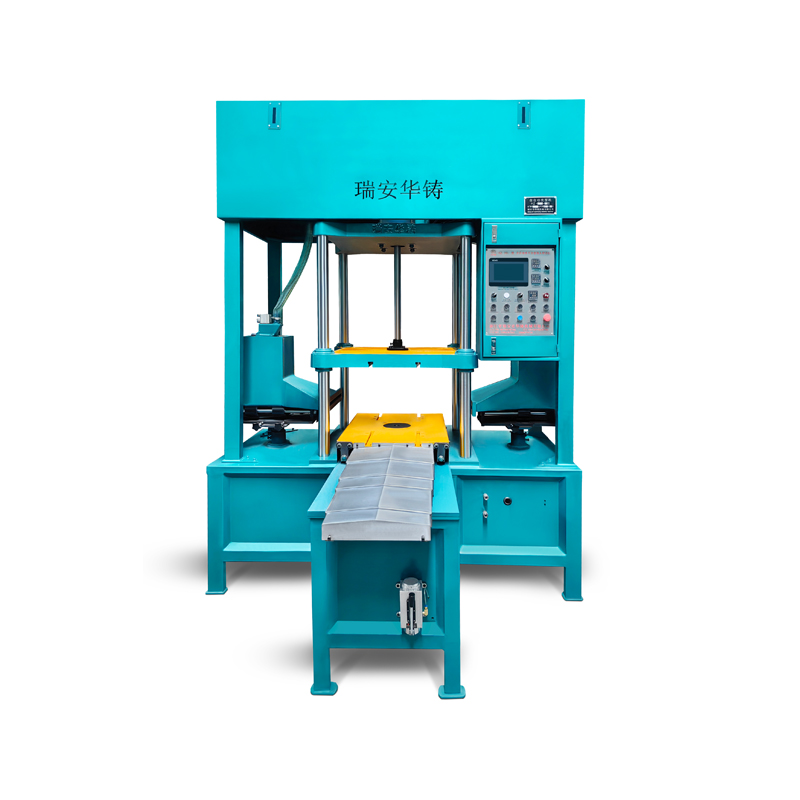
تعد آلة الرماية النواة الأوتوماتيكية بالكامل مع إزالة القالب السفلي حلاً أماميًا مصممًا لتبسيط عملي...
انظر التفاصيل -
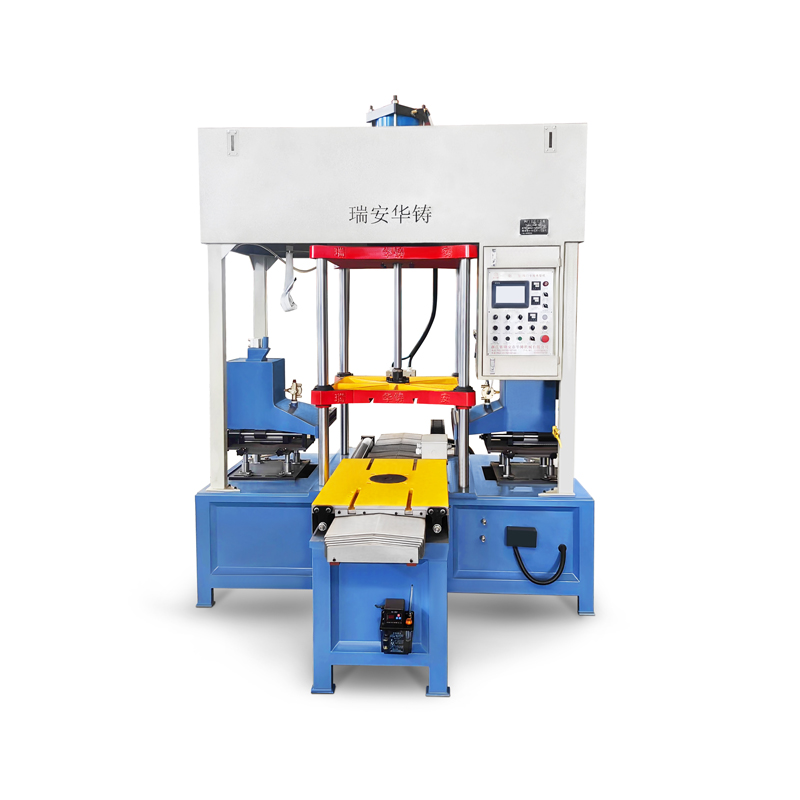
تم تصميم آلة الرماية النواة القابلة للإزالة ذات القالب السفلي لتوفير قدر كبير من المرونة والموثوقية...
انظر التفاصيل -
تُعد آلة الرماية النواة الهيدروليكية الأوتوماتيكية بالكامل أداة أساسية في عمليات الصب الحديثة، حيث ...
انظر التفاصيل -
تعد آلة الرماية النواة الصديقة للبيئة ذات القالب السفلي القابل للإزالة حلاً عالي الأداء مصممًا لتلب...
انظر التفاصيل -
تعد آلة الرماية النواة الصديقة للبيئة من النوع السفلي القابل للإزالة والمزودة بباب قطعة متقدمة من ال...
انظر التفاصيل -
آلة الرماية النواة الهيدروليكية الصديقة للبيئة هي تقنية أمامية مصممة لتحسين إنتاج النواة مع تقليل ال...
انظر التفاصيل
مرحبًا بك في شركتنا لتصميم وفقًا لتصميمك وتدقيق العينة.
معلومات الاتصال
-
 مدينة هايسي ، مقاطعة بينغيانغ ، مدينة وينتشو ، مقاطعة تشجيانغ ، الصين
-
 +86-13868387823
-
 +86-577-65197155
-
 +86-577-65197166
-
 13868387823@139.comhuazhultd@outlook.com
روابط سريعة
المنتجات
حقوق الطبع والنشر © Ruian Huazhu Machinery Co. ، Ltd. جميع الحقوق محفوظة

